Comment le revêtement est-il maintenu stable et contrôlable ? La technologie à double boucle fermée de RITMAN optimise les lignes de galvanisation à chaud en continu des bandes.
La bande d’acier galvanisé à chaud à haute performance constitue un substrat anticorrosion essentiel pour les industries des nouvelles énergies, du photovoltaïque, des structures en acier de construction et des panneaux d’appareils électroménagers. Les exigences du marché vont au-delà de la simple formation du revêtement et imposent un revêtement constant et uniforme sur toute la largeur et toute la longueur de la bobine.
En production réelle, le réglage de la vitesse de ligne, le changement de nuance, la fluctuation de la composition du bain de zinc et les perturbations de la planéité de la bande entraînent une épaisseur de revêtement irrégulière. Un revêtement excessif augmente la consommation d’alliage, tandis qu’un revêtement insuffisant raccourcit la durée de vie anticorrosion. L’accumulation sur les bords et le revêtement hors tolérance en tête et en queue de bobine sont des goulets d’étranglement courants du secteur pour l’exécution des commandes haut de gamme. Contraint par le retard du procédé et le couplage multivariable, le contrôle conventionnel à boucle unique peine à concilier réponse dynamique et précision en régime permanent.
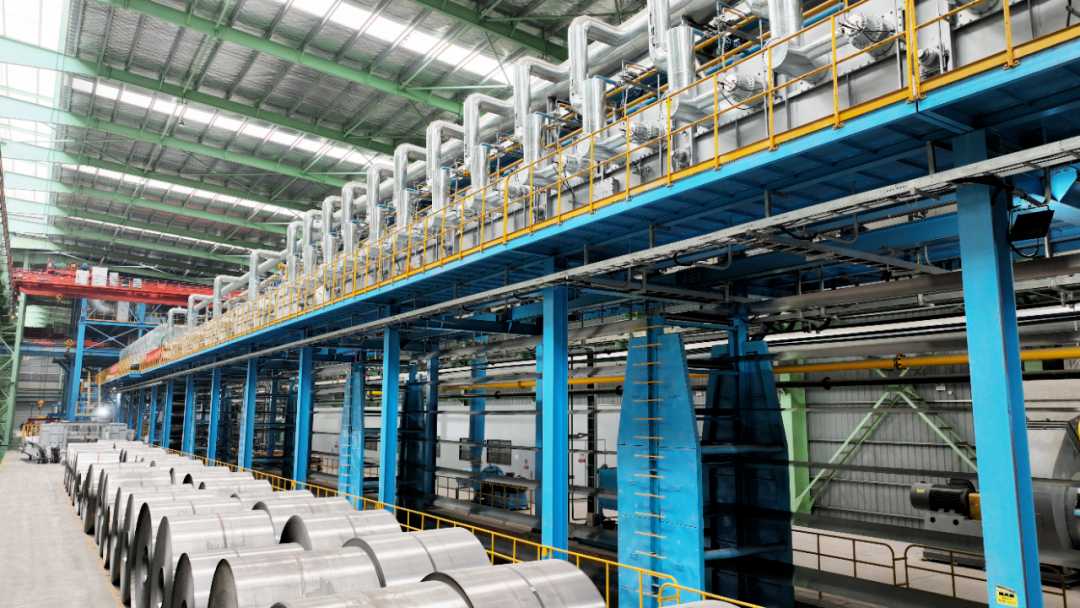
Développé pour les conditions réelles de galvanisation à chaud au trempé en continu, le système de contrôle du revêtement à double boucle fermée RITMAN intègre une précommande par anticipation et une régulation par rétroaction en temps réel. Soutenu par des modèles mécanistiques de procédé et l’actionnement des équipements, il fournit une épaisseur de revêtement d’une grande précision et d’une grande constance.
Défis du secteur
La galvanisation à chaud au trempé des bandes se caractérise par un fort couplage et un grand retard temporel. De multiples facteurs perturbateurs interagissent entre eux, notamment les fluctuations de vitesse de la bande, la variation de viscosité du bain Zn-Al-Mg, des paramètres de lame d’air mal adaptés et des écarts de forme du substrat. Lors du changement de bobine et des phases de montée/descente en vitesse, l’ajustement retardé des paramètres provoque facilement un revêtement hors spécification sur les têtes et queues de bobine. En raison des propriétés uniques de la phase liquide des alliages Zn-Al-Mg, les modèles traditionnels tendent à produire un écart d’épaisseur transversal. Le recours uniquement à des jauges de revêtement ne permet qu’une correction a posteriori plutôt qu’une suppression préventive des perturbations. La forte dépendance au réglage manuel par l’opérateur entraîne une variabilité d’un lot à l’autre et une consommation de zinc plus élevée. Une production stable d’un revêtement de haute qualité exige une boucle de contrôle complète : prédiction-exécution-inspection-auto-apprentissage.
Contrôle du revêtement à double boucle fermée : synergie de l’anticipation et de la rétroaction
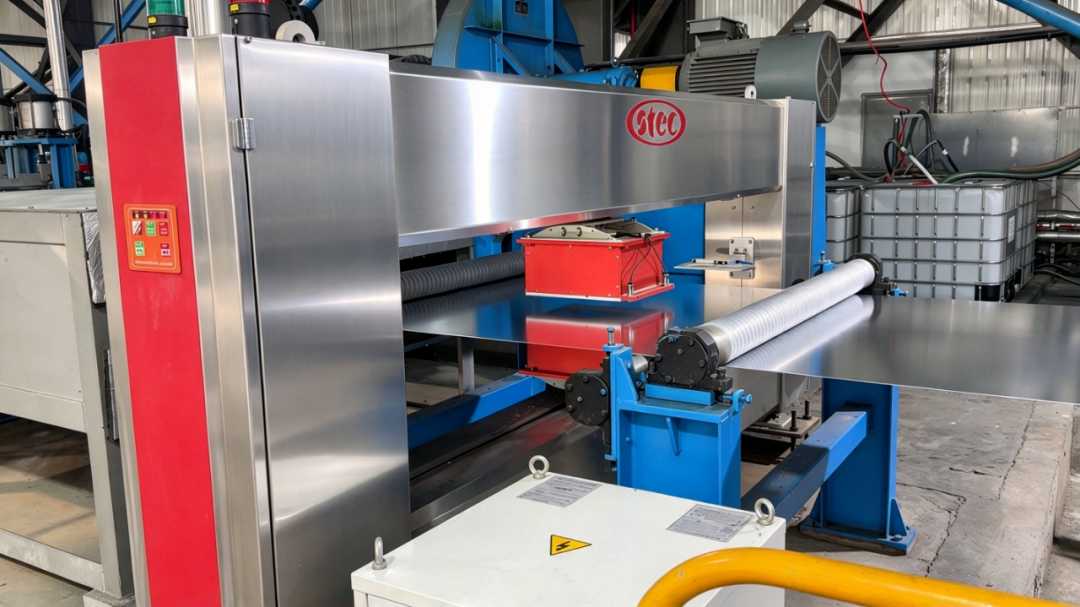
Processus de régulation anticipative en boucle fermée : pré-jugement et pré-ajustement dynamique. S'appuyant sur des modèles massifs des mécanismes du procédé, le système collecte des centaines de points de données en temps réel tels que la vitesse de la bande, la température du bain de zinc, la composition de l'alliage, les spécifications du substrat et l'état de la lame d'air. Il effectue le pré-calcul avant que les perturbations ne surviennent. Lors du changement de bobine, de la transition de vitesse et du changement de nuance, les consignes cibles de pression, d'entrefer et de hauteur de la lame d'air sont générées automatiquement afin d'actionner l'équipement à l'avance et d'éviter une variation brutale du poids de revêtement en tête et en queue de bobine.
Boucle fermée de rétroaction par mesure en ligne : correction mesurée et convergence continue. En aval, des jauges de revêtement en ligne capturent les données de revêtement transversales et longitudinales, qui sont renvoyées pour comparaison avec le poids de revêtement cible. Les écarts mineurs entre la prédiction du modèle et les conditions réelles déclenchent un réglage fin en temps réel des actionneurs pour une correction secondaire de haute précision.
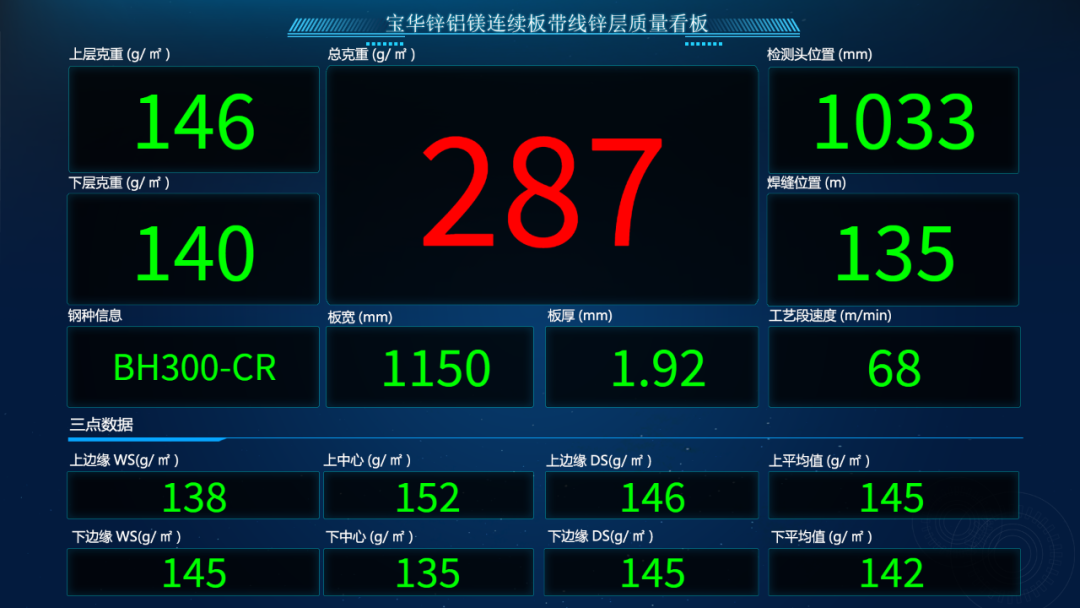
La boucle d’anticipation compense les perturbations importantes dues aux variations de vitesse et de profil, tandis que la boucle de rétroaction assure un réglage fin en régime permanent. La combinaison garantit la stabilité dynamique et l’uniformité du revêtement sur toute la largeur, prenant en charge la production de revêtements de galvanisation conventionnelle, Al-Zn-Si et Zn-Al-Mg.
Avantages de l’application
Qualité améliorée : atténue les dépassements de tolérance en tête et en queue ainsi que l’écart d’épaisseur transversal, réduit les fluctuations de revêtement pour respecter les normes strictes du photovoltaïque, de l’électroménager et des matériaux de construction haut de gamme, favorisant l’obtention de commandes à forte valeur ajoutée.
Économie de coûts et de matières : permet une production stable proche des limites inférieures de spécification, élimine le gaspillage de matières dû à la pratique conservatrice du « sur-revêtement » et réduit la consommation d’alliage par tonne de produit.
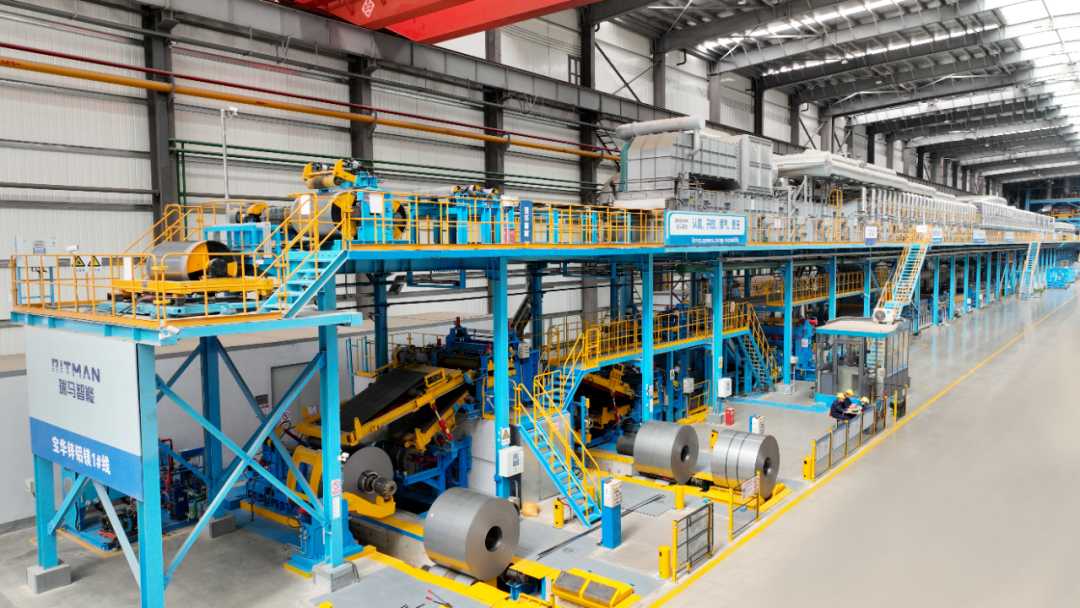
Opération simplifiée : des bibliothèques de procédés multigrades intégrées activent automatiquement les stratégies correspondantes lors du changement de produit, réduisant la dépendance à l’expérience des opérateurs et diminuant les défauts de qualité d’origine humaine.
Production flexible : des modèles spécialement optimisés pour les propriétés physiques des alliages Zn-Al-Mg permettent une commutation flexible entre la galvanisation conventionnelle et la production de Zn-Al-Mg sur une seule et même ligne.
La stabilité des performances du revêtement résulte d’une collaboration systématique entre les équipements, les procédés, les algorithmes et les données sur site. RITMAN transfère des modèles de procédés de niveau laboratoire vers les lignes de production industrielles, aidant les fabricants à passer d’une production fondée sur l’expérience à une fabrication pilotée par les données et à bâtir leur compétitivité sur le marché grâce à une qualité de produit fiable.